Máquina de cajas rígidas: cómo automatizar tapa y base

En planta, máquina de cajas rígidas se decide con datos de producción, no con una promesa de catálogo. Esta guía sobre máquina de cajas rígidas reúne los puntos que conviene comprobar antes de invertir, desde el producto y el cartón hasta la aceptación y el coste por unidad.
Resumen de decisión
Para máquina de cajas rígidas, la compra debe demostrar tres cosas: la máquina de cajas rígidas mantiene el ritmo, cada caja rígida cumple el criterio de calidad y cualquier una tapa con holgura puede separarse sin detener toda la línea.
- Defina una meta de unidades buenas por turno para máquina de cajas rígidas.
- Compruebe que la máquina de cajas rígidas mantiene el ritmo con el producto real.
- Acuerde cómo se mide cada caja rígida y quién puede aprobarlo.
- Documente el ajuste que evita una tapa con holgura durante la prueba.
- Incluya el tiempo de cambio y la primera unidad conforme en la aceptación.
- Confirme para máquina de cajas rígidas los accesos de la máquina de cajas rígidas, los repuestos y la formación antes de cerrar la compra.
- Calcule el coste con la producción vendible, no solo con la capacidad teórica.
- Repita la prueba con una condición difícil y con la salida de la línea llena.
Qué es una caja rígida de dos piezas
La caja rígida no se pliega como un estuche de cartón. El cartón gris de una a tres milímetros se forra con papel, textil u otro material y se monta alrededor de un molde. La base y la tapa son piezas separadas, con holgura controlada para abrir y cerrar sin marcar el acabado.
La referencia de producto que corresponde a máquina de cajas rígidas es máquina de cajas rígidas. Antes de solicitar una cotización, revise el alcance con su equipo de producción y calidad.
La calidad se ve en las esquinas, en la tensión del forro y en la coincidencia entre tapa y base. Un milímetro de diferencia puede parecer aceptable en una foto y ser muy visible cuando el cliente coloca el producto en una estantería de lujo.
Defina quién toma la decisión cuando una caja está en el límite. Calidad, producción y mantenimiento deben usar el mismo criterio. Si cada turno interpreta la muestra de forma distinta, la tasa de rechazo cambia sin que la máquina haya cambiado. El proveedor debe explicar qué señal avisa del fallo y qué acción segura corresponde al operario. Antes de aprobar esta etapa, compruebe una tapa con holgura.
Separe la demanda habitual de la punta estacional. Si la línea se dimensiona con el pedido más alto, el resto del año trabajará por debajo de su capacidad y el retorno se alargará. Si se dimensiona con la media, puede faltar capacidad justo cuando el cliente necesita entregar. Los accesos de limpieza y mantenimiento no pueden quedar bloqueados por una mejora de productividad. Antes de aprobar esta etapa, compruebe una tapa con holgura.
Por qué el montaje manual come margen
El operario centra el cartón, aplica cola, tensa el forro, dobla esquinas y verifica la alineación. Cada pieza requiere atención, pero no toda la atención produce el mismo valor. En una caja premium, una esquina arrugada obliga a retirar la pieza completa.
La producción manual escala con personas hasta que la mesa se llena de trabajo en curso. Los pedidos de regalo, cosmética o electrónica suelen tener picos estacionales; contratar y formar personal en pocas semanas rara vez mejora la repetibilidad.
La formación no consiste en enseñar a pulsar botones. Debe incluir qué comprobar antes de arrancar, cómo reconocer una primera caja mala, qué consumibles se cambian y cuándo hay que detener el equipo. Una persona formada resuelve antes y rompe menos. Los accesos de limpieza y mantenimiento no pueden quedar bloqueados por una mejora de productividad. Antes de aprobar esta etapa, compruebe una tapa con holgura.
Cuente las personas que tocan el producto, no solo las que aparecen en el organigrama. Cada inspección, traslado, retoque y búsqueda de consumible consume tiempo. La automatización debe eliminar una parte real de ese trabajo o liberar al operario para una tarea que aporte más. La aceptación debe incluir una parada normal y la forma de recuperar el flujo sin improvisar. Antes de aprobar esta etapa, compruebe una tapa con holgura.
Para revisar máquina de cajas rígidas, puede consultar ISO 9001: gestión de la calidad. La fuente sirve para ordenar la conversación técnica; no sustituye una prueba con su producto y su envase.

Cómo trabaja una máquina de cajas rígidas
La máquina coloca el cartón sobre el molde, envuelve el forro, aplica adhesivo en las zonas previstas y pliega las pestañas. Después forma la base o la tapa, presiona las esquinas y expulsa la pieza con una referencia estable.
Los modelos automáticos suelen integrar formación de tapa y base, control de posición y verificación de dimensiones. La configuración debe adaptarse al material, al radio de esquina y al patrón de forro; no es una máquina que simplemente dobla una plancha.
La sincronización debe medirse en el punto de entrega. Una máquina puede tener un ciclo muy rápido y perder tiempo esperando el siguiente paso. Anote cuánto espera, cuánto acumula y cuántas veces el operario interviene. La aceptación debe incluir una parada normal y la forma de recuperar el flujo sin improvisar. Antes de aprobar esta etapa, compruebe una tapa con holgura.
Defina las señales de control: producto disponible, salida preparada, protección cerrada, receta cargada y emergencia. La lógica debe evitar que una parada normal se convierta en una secuencia de reinicio manual en toda la instalación. El proyecto mejora cuando cada pendiente tiene una prueba, un responsable y una fecha de cierre. Antes de aprobar esta etapa, compruebe una tapa con holgura.
Qué acabados se pueden automatizar
Papel texturizado, laminados, telas y recubrimientos especiales requieren tensiones diferentes. Un material que se estira puede compensarse con un alimentador; uno que se marca por presión necesita una superficie de contacto distinta.
Antes de prometer una solución, hay que probar el forro real. El proveedor debe enseñar cómo queda una esquina, cómo se oculta el solape y cómo se mantiene la alineación después de veinte ciclos. Una muestra única no demuestra capacidad de producción.
Defina qué es una unidad buena antes de medir. Una caja cerrada puede estar funcional y no cumplir la presentación. Una etiqueta centrada puede ocultar una burbuja. La aceptación debe recoger criterios funcionales y visuales que el cliente reconozca. El proyecto mejora cuando cada pendiente tiene una prueba, un responsable y una fecha de cierre. Antes de aprobar esta etapa, compruebe una tapa con holgura.
Una alarma no es una estrategia de calidad. El sistema debe detectar el fallo, separar la unidad y dejar un registro que permita saber qué lote pasó por la estación afectada. El registro también sirve para mejorar la configuración. Antes de cerrar la especificación, deje por escrito qué prueba demuestra el resultado esperado. Antes de aprobar esta etapa, compruebe una tapa con holgura.
Medidas y tolerancias que hay que cerrar
Defina medidas exteriores, espesor del cartón, radio de esquina y holgura tapa-base. Añada el tipo y gramaje del forro, la zona de cola y el acabado interior. Sin estos datos, la máquina no sabe si debe priorizar un cierre apretado o una apertura suave.
La aceptación debe incluir una comprobación de cuadratura y una prueba de apertura repetida. Si la tapa roza o la base pierde la forma al sacarla del molde, el problema puede estar en el útil, en la humedad del cartón o en la tensión del forro.
Guarde una muestra física de cada prueba. La caja que salió bien, la que se rechazó y la que quedó en el límite deben identificarse con formato, lote y ajuste. Una hoja con números sin muestra se interpreta de forma distinta en cada reunión. Antes de cerrar la especificación, deje por escrito qué prueba demuestra el resultado esperado. Antes de aprobar esta etapa, compruebe una tapa con holgura.
Documente los parámetros que cambian entre referencias. Presión, temperatura, posición de guías, velocidad y profundidad de empuje deben quedar en una receta o en una hoja controlada. Si dependen de la memoria, el cambio de turno introduce variación. La revisión de ingeniería debe separar una condición del material de un ajuste de la máquina. Antes de aprobar esta etapa, compruebe una tapa con holgura.
Cómo empezar sin cambiar toda la mesa
Muchas fábricas empiezan automatizando una sola referencia o la formación de la base. La tapa y los acabados especiales se mantienen en una estación semiautomática hasta validar la calidad y el volumen.
El primer lote debe hacerse con el forro y el cartón que se usan en producción. Documente el tiempo de preparación, la merma y la cantidad de retoques. Si el equipo necesita corregir cada esquina, no se ha ganado capacidad; solo se ha movido el trabajo.
Prepare el área antes de la llegada del equipo. Compruebe suelo, energía, aire, desagüe, iluminación, acceso de camiones y sitio para las cajas. Una máquina instalada en un espacio improvisado tarda más en estabilizarse. La revisión de ingeniería debe separar una condición del material de un ajuste de la máquina. Antes de aprobar esta etapa, compruebe una tapa con holgura.
Revise el layout con las personas que limpian y mantienen la máquina. Esa perspectiva descubre accesos estrechos y riesgos que no aparecen en una presentación. Corregir el plano antes de fabricar es más barato que mover la línea después. Durante la prueba conviene conservar la muestra rechazada y la configuración que produjo el fallo. Antes de aprobar esta etapa, compruebe una tapa con holgura.
Cómo convertir el problema en un objetivo medible
Antes de pedir precio, escriba qué debe mejorar el proyecto: unidades buenas por turno, personas por puesto, rechazo, tiempo de cambio o coste por unidad. Un objetivo que no se puede medir tampoco se puede aceptar. Si una mejora depende de una sola persona, todavía no existe un proceso transferible. Antes de aprobar esta etapa, compruebe una tapa con holgura.
Cuente las personas que tocan el producto, no solo las que aparecen en el organigrama. Cada inspección, traslado, retoque y búsqueda de consumible consume tiempo. La automatización debe eliminar una parte real de ese trabajo o liberar al operario para una tarea que aporte más. La aceptación debe incluir una parada normal y la forma de recuperar el flujo sin improvisar. Antes de aprobar esta etapa, compruebe una tapa con holgura.
Deje espacio para el producto en proceso y para retirar una caja atascada sin abrir una zona peligrosa. Una máquina compacta puede parecer una ventaja hasta que el operario no puede acceder a una guía o el mantenimiento tiene que desmontar una protección. El proyecto mejora cuando cada pendiente tiene una prueba, un responsable y una fecha de cierre. Antes de aprobar esta etapa, compruebe una tapa con holgura.
Qué debe incluir la prueba con muestras
La prueba debe usar el producto, la caja y el cartón reales. Prepare una referencia habitual y otra difícil. La máquina tiene que demostrar la primera unidad buena, el ritmo sostenido y el rechazo antes de que el comprador firme. La primera unidad conforme vale más cuando se conoce el tiempo y la secuencia que se usaron para obtenerla. Antes de aprobar esta etapa, compruebe una tapa con holgura.
Use criterios que se puedan repetir con instrumentos sencillos. Escuadra, longitud, cierre, posición de etiqueta o presencia de prospecto deben medirse igual en fábrica y en planta. La inspección visual sirve como complemento, no como única prueba. El proyecto mejora cuando cada pendiente tiene una prueba, un responsable y una fecha de cierre. Antes de aprobar esta etapa, compruebe una tapa con holgura.
Compruebe el peor caso razonable: una caja con humedad distinta, una etiqueta con otra curvatura, un producto que se desliza o una bandeja que llega girada. La robustez se demuestra en la variación, no en la muestra perfecta. Antes de cerrar la especificación, deje por escrito qué prueba demuestra el resultado esperado. Antes de aprobar esta etapa, compruebe una tapa con holgura.
Coste total por unidad y retorno
El precio de la máquina es una parte del proyecto. Sume útiles, instalación, formación, mantenimiento, energía, espacio y rechazos. Después divida el total entre la producción buena que realmente puede vender. La documentación debe permitir repetir el ajuste sin buscar al técnico que estuvo en la instalación. Antes de aprobar esta etapa, compruebe una tapa con holgura.
La parada más barata es la que no ocurre. Un sensor que detecta una caja mal formada, una guía que no exige herramientas o un repuesto disponible pueden pagar su coste con una sola intervención evitada en un turno crítico. Antes de cerrar la especificación, deje por escrito qué prueba demuestra el resultado esperado. Antes de aprobar esta etapa, compruebe una tapa con holgura.
Use un escenario de un turno, dos turnos y tres turnos. El equipo puede parecer caro con poca producción y muy rentable cuando la demanda crece. La decisión debe guardar relación con el plan comercial, no solo con la ingeniería. La revisión de ingeniería debe separar una condición del material de un ajuste de la máquina. Antes de aprobar esta etapa, compruebe una tapa con holgura.
Cambio de formato, ritmo y disponibilidad
Una máquina buena en una sola referencia puede ser mediocre en una planta con varios SKU. El proyecto debe incluir el tiempo de cambio, la primera unidad conforme y la forma de recuperar la producción después de una parada. La formación se comprueba cuando el operario resuelve una incidencia normal sin ayuda externa. Antes de aprobar esta etapa, compruebe una tapa con holgura.
Compruebe que las cajas terminadas pueden acumularse sin volcar. La altura de la cinta, el espacio entre guías y la velocidad de transferencia deben funcionar cuando la salida está llena, no solo cuando está vacía. La revisión de ingeniería debe separar una condición del material de un ajuste de la máquina. Antes de aprobar esta etapa, compruebe una tapa con holgura.
La sincronización debe medirse en el punto de entrega. Una máquina puede tener un ciclo muy rápido y perder tiempo esperando el siguiente paso. Anote cuánto espera, cuánto acumula y cuántas veces el operario interviene. Durante la prueba conviene conservar la muestra rechazada y la configuración que produjo el fallo. Antes de aprobar esta etapa, compruebe una tapa con holgura.
Seguridad, mantenimiento y repuestos
El acceso a guías, sensores y motores importa tanto como la velocidad. Un equipo que exige desmontar media línea para limpiar una zona pierde disponibilidad y aumenta el riesgo de una reparación improvisada. Los cambios pequeños de material deben probarse con la misma seriedad que un formato completamente nuevo. Antes de aprobar esta etapa, compruebe una tapa con holgura.
Entrene a más de una persona por turno. Si el conocimiento de cambio de formato vive en un solo operario, su ausencia se convierte en una parada. Una instrucción visual y una prueba periódica reducen esa dependencia. Durante la prueba conviene conservar la muestra rechazada y la configuración que produjo el fallo. Antes de aprobar esta etapa, compruebe una tapa con holgura.
Pida una lista de repuestos recomendados y el plazo de entrega de los componentes críticos. Una máquina fiable también necesita una respuesta rápida cuando falla. Si un sensor tarda semanas en llegar, la línea puede estar parada aunque la avería sea pequeña. El turno de producción necesita un criterio repetible para distinguir una unidad conforme de una dudosa. Antes de aprobar esta etapa, compruebe una tapa con holgura.
Plan de implantación y soporte
La compra termina cuando el equipo produce de forma estable con el turno real. El proyecto necesita un plan de instalación, formación, lista de pendientes y respuesta clara para las primeras semanas. Una parada planificada se controla mejor cuando las herramientas y los consumibles están preparados antes. Antes de aprobar esta etapa, compruebe una tapa con holgura.
La mejora continua empieza con datos. Registre la producción, el rechazo y las paradas durante las primeras semanas. Compare el resultado con el objetivo del proyecto y priorice los ajustes que afectan al coste por unidad. El turno de producción necesita un criterio repetible para distinguir una unidad conforme de una dudosa. Antes de aprobar esta etapa, compruebe una tapa con holgura.
Haga una prueba por fases: muestra, unidad completa, lote pequeño y turno. Aumentar la duración permite ver la fatiga del operario, el calentamiento de la máquina y el comportamiento del material. La decisión debe basarse en la última fase, no solo en la primera. Una velocidad corta impresiona en la demostración, pero no explica qué ocurre durante una jornada completa. Antes de aprobar esta etapa, compruebe una tapa con holgura.
Diagnóstico rápido para máquina de cajas rígidas
Cuando una máquina parece fallar de forma intermitente, conviene describir el síntoma en lenguaje de planta antes de abrir el manual de máquina de cajas rígidas. Estas tres situaciones aparecen en compras y arranques reales, y ayudan a separar un problema de material, de ajuste o de integración.
La primera hora va bien y después aparecen cajas torcidas
Por qué suele pasar: El cartón cambia de humedad o la pila pierde planeidad. La máquina no recibe una plancha distinta de forma evidente, pero la secuencia del fondo ya no cierra igual. Si una tapa con holgura no se puede reproducir, no cierre la aceptación con una explicación verbal.
Qué revisar: Separe una muestra del inicio y otra del final de la pila. Mida humedad, hendido y planeidad antes de tocar guías. Cuando el equipo produce una tapa con holgura, conserve la referencia física que permitió separar una unidad buena de una dudosa.
El fondo se abre solo al entrar en la siguiente estación
Por qué suele pasar: La altura o la dirección de salida obligan a la caja a girar con el producto dentro. El bloqueo se forma, pero no queda asentado. Si vuelve a aparecer una tapa con holgura, registre quién observó la desviación y con qué muestra la comparó.
Qué revisar: Reproduzca el recorrido completo y revise la transferencia antes de aumentar presión o modificar el útil. Si durante la prueba aparece una tapa con holgura, detenga el ciclo y documente el ajuste antes de producir el siguiente lote.
La velocidad de catálogo no se mantiene durante el turno
Por qué suele pasar: La revista se queda sin planchas, la salida se llena o una incidencia pequeña obliga a reiniciar la estación. Para evitar una tapa con holgura, traduzca la observación en una condición medible y no en una impresión del operario.
Qué revisar: Mida la velocidad neta con la línea completa y separe las paradas por alimentación, calidad y salida. La persona que detecta una tapa con holgura debe saber qué dato anotar cuando la condición vuelve a cambiar.
Lo que se ve en planta y no aparece en la cotización
En una planta real, la formadora no trabaja aislada. La persona que retira cajas también atiende la entrada del siguiente equipo, repone cartón y separa una plancha dañada. Si la salida no permite acumular cajas vacías sin atascarse, el ahorro del montaje se pierde en la espera. Si una tapa con holgura no se puede reproducir, no cierre la aceptación con una explicación verbal.
El cartón de un mismo proveedor puede comportarse distinto entre verano e invierno. Por eso conviene guardar una caja patrón y una plancha de referencia. Cuando aparece una desviación, el equipo compara el material nuevo con esa muestra antes de cambiar la receta. Si vuelve a aparecer una tapa con holgura, registre quién observó la desviación y con qué muestra la comparó.
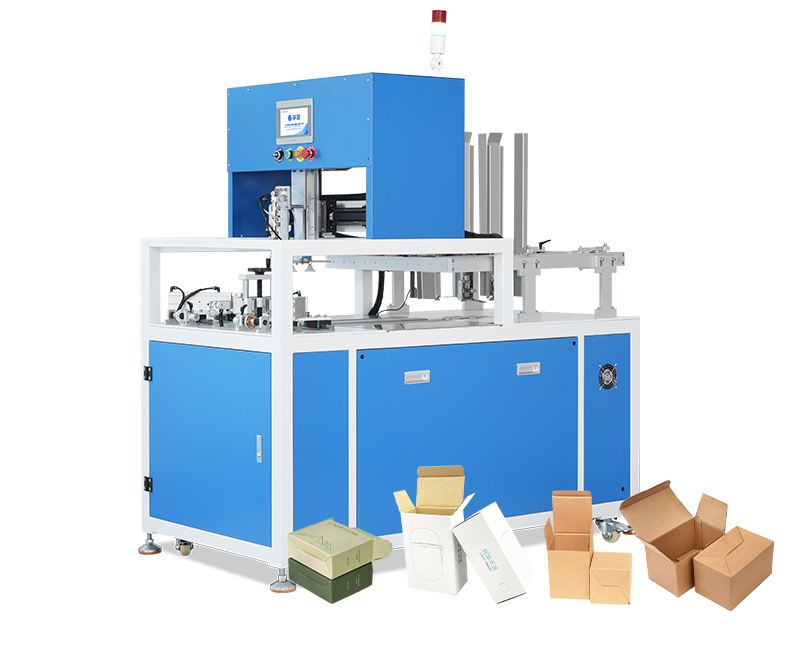
La compra no debe cerrarse con una sola caja perfectamente montada. La prueba útil incluye una plancha con hendido normal, otra del límite y una caja que haya pasado por el transportador. Así se ve si el fondo llega estable al final del recorrido. Para evitar una tapa con holgura, traduzca la observación en una condición medible y no en una impresión del operario.
La revisión de máquina de cajas rígidas debe relacionar la máquina de cajas rígidas, cada caja rígida, una tapa con holgura y una prueba concreta de producción. Si esos cuatro elementos no aparecen en la misma hoja, compras y planta están hablando de proyectos distintos. Registre el cartón, la formadora, la caja, el plegado, el montaje y el fondo automático en una sola ficha de control. La misma ficha debe indicar la salida, la producción y la muestra de caja que se aprobó. Antes de cerrar la compra, guarde una muestra de cartón y una caja aprobada junto a esa ficha.
| Dato del proyecto | Qué debe concretarse |
|---|---|
| Caja | Medidas, radio y holgura tapa-base |
| Cartón | Espesor y tolerancia de corte |
| Forro | Material, gramaje y elasticidad |
| Acabado | Esquinas, solapes y sentido de apertura |
| Producción | Referencias y tiempo de cambio |
Prueba de aceptación en cuatro pasos
La aceptación no debe depender de una demostración corta. Prepare una secuencia que puedan repetir producción, calidad y mantenimiento, y guarde los resultados junto a la receta de máquina de cajas rígidas.
Preguntas frecuentes
¿La máquina sirve para tapa y base al mismo tiempo?
Depende de la configuración. Hay equipos que forman ambas piezas y otros que se especializan en una. La decisión debe considerar el volumen y la variedad de acabados.
¿Puede trabajar con forro de tela?
Es posible, pero la alimentación y la tensión deben validarse con una prueba. La tela se comporta de forma distinta al papel y puede requerir un útil específico.
¿Qué tolerancia debe exigir en la tapa?
No existe una cifra universal. Debe fijarse con una muestra aprobada por el cliente y comprobarse en varias posiciones, no solo en el centro del molde.
¿La automatización elimina todo el trabajo manual?
No. Quedan preparación, control de calidad, cambios de material y retoques. La ventaja es que el trabajo repetitivo y la manipulación pesada pasan a la máquina.
¿Cuánto tiempo se necesita para preparar una prueba de {keyword}?
Depende de la muestra y de los útiles. Para que el resultado sea útil, envíe el producto, el envase y los datos de producción con antelación. La prueba debe reproducir el trabajo normal del operario. En esta aplicación de máquina de cajas rígidas, la revisión debe incluir caja rígida.
¿Qué documentos conviene conservar después de instalar {machine}?
Planos, recetas, criterios de aceptación, muestras, alarmas, lista de repuestos y registro de cambios. Esa documentación permite repetir el ajuste y demuestra qué configuración fue aprobada. En esta aplicación de máquina de cajas rígidas, la revisión debe incluir caja rígida.
Lista de comprobación antes de firmar
- Producto, envase y cartón de producción usados en la prueba de máquina de cajas rígidas.
- Velocidad neta y rechazo medidos durante un periodo representativo.
- Tiempo de cambio y primera unidad conforme documentados.
- Acceso de mantenimiento, repuestos y formación revisados.
- Coste total por unidad calculado con la demanda realista.
- Responsable y fecha para cada pendiente de aceptación.
Para completar la revisión de máquina de cajas rígidas, también puede consultar Caja con fondo automático frente a solapa de encaje y Formadora de cajas con fondo automático: guía antes de cerrar la especificación.
Antes de comprar: pida al proveedor que relacione cada mejora con una prueba concreta. Para máquina de cajas rígidas, una máquina que solo funciona con la muestra del catálogo no es una base suficiente para una línea de producción.
La decisión sobre máquina de cajas rígidas debe quedar reflejada en una matriz que puedan entender producción, calidad, mantenimiento y compras. Si no hay una muestra, una medición y un responsable, el acuerdo queda en una conversación.
¿Quiere revisar su producto, caja y objetivo de producción con un ingeniero?
Contactar con UBL