Formadora de cajas con fondo automático: guía
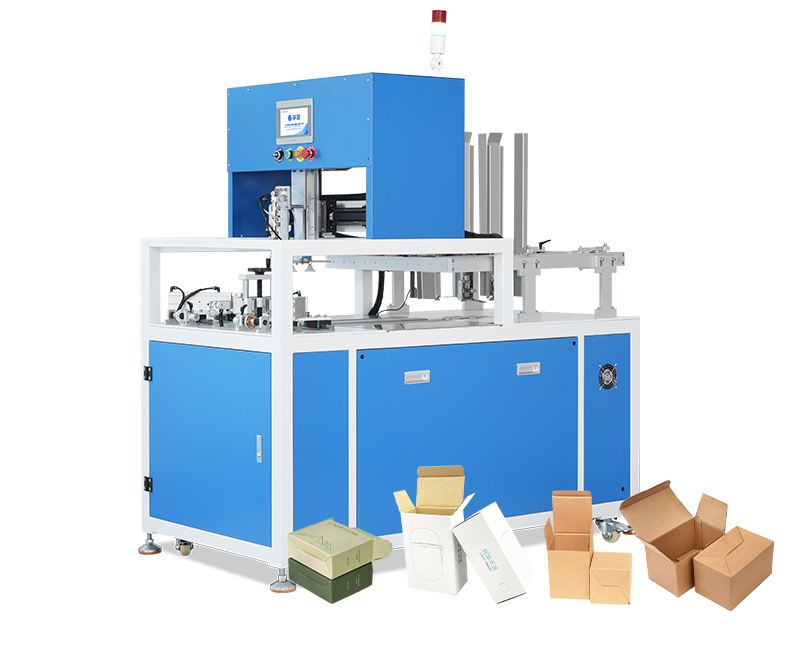
En planta, formadora de cajas con fondo automático se decide con datos de producción, no con una promesa de catálogo. Esta guía sobre formadora de cajas con fondo automático reúne los puntos que conviene comprobar antes de invertir, desde el producto y el cartón hasta la aceptación y el coste por unidad.
Resumen de decisión
Para formadora de cajas con fondo automático, la compra debe demostrar tres cosas: la formadora de cajas mantiene el ritmo, cada caja formada cumple el criterio de calidad y cualquier un fondo mal encajado puede separarse sin detener toda la línea.
- Defina una meta de unidades buenas por turno para formadora de cajas con fondo automático.
- Compruebe que la formadora de cajas mantiene el ritmo con el producto real.
- Acuerde cómo se mide cada caja formada y quién puede aprobarlo.
- Documente el ajuste que evita un fondo mal encajado durante la prueba.
- Incluya el tiempo de cambio y la primera unidad conforme en la aceptación.
- Confirme para formadora de cajas con fondo automático los accesos de la formadora de cajas, los repuestos y la formación antes de cerrar la compra.
- Calcule el coste con la producción vendible, no solo con la capacidad teórica.
- Repita la prueba con una condición difícil y con la salida de la línea llena.
Qué significa un fondo automático 1-2-3
El fondo automático, también llamado auto-lock o 1-2-3, se arma con cuatro solapas que se cruzan en una secuencia fija. No lleva cinta ni cola en la base. La resistencia aparece cuando las lengüetas quedan bien asentadas y el peso del producto reparte la carga sobre el perímetro.
La referencia de producto que corresponde a formadora de cajas con fondo automático es formadora de cajas. Antes de solicitar una cotización, revise el alcance con su equipo de producción y calidad.
Esa geometría ahorra consumibles y mejora la presentación, pero exige un cartón cortado con precisión. Si la hendidura está desplazada o la humedad cambió el material, la máquina puede cerrar la secuencia y aun así entregar una base torcida.
Planifique la mejora por fases. La primera fase puede ser una estación, una referencia o una salida automática. Medir el resultado antes de ampliar reduce el riesgo y permite usar datos de la propia planta en la siguiente compra. El arranque y el reinicio son tan importantes como el ritmo estable con la línea llena. Antes de aprobar esta etapa, compruebe un fondo mal encajado.
Escriba los supuestos del proyecto: turnos, días de producción, horas de mantenimiento, demanda por referencia y porcentaje de rechazo aceptable. Si cambian después, el coste por unidad también cambia. Los supuestos ocultos son una fuente habitual de discusiones. Si una mejora depende de una sola persona, todavía no existe un proceso transferible. Antes de aprobar esta etapa, compruebe un fondo mal encajado.
Dónde se pierde tiempo en el montaje manual
En una mesa manual, el operario coge la plancha, dobla una solapa menor, cruza la segunda, baja la solapa mayor y presiona la base. Parecen seis gestos pequeños; repetidos durante ocho horas, se convierten en fatiga, pausas y variación entre turnos.
El cuello de botella no siempre se ve en el número de cajas por minuto. Se ve cuando la persona que alimenta la línea también tiene que revisar el fondo, separar planchas dañadas y recolocar la pila. La formadora elimina esas interrupciones cuando la revista y la salida están preparadas para el mismo ritmo.
Separe la demanda habitual de la punta estacional. Si la línea se dimensiona con el pedido más alto, el resto del año trabajará por debajo de su capacidad y el retorno se alargará. Si se dimensiona con la media, puede faltar capacidad justo cuando el cliente necesita entregar. Si una mejora depende de una sola persona, todavía no existe un proceso transferible. Antes de aprobar esta etapa, compruebe un fondo mal encajado.
Piense en el producto y en el envase como un sistema. Un cambio de cartón puede mejorar el embalaje y complicar la alimentación. Una caja más barata puede reducir el coste de material y aumentar el tiempo de ajuste. Compare el efecto completo antes de decidir. La primera unidad conforme vale más cuando se conoce el tiempo y la secuencia que se usaron para obtenerla. Antes de aprobar esta etapa, compruebe un fondo mal encajado.
Para revisar formadora de cajas con fondo automático, puede consultar Fibre Box Association. La fuente sirve para ordenar la conversación técnica; no sustituye una prueba con su producto y su envase.

Secuencia real de una formadora automática
La primera etapa es la separación de la plancha por vacío. Después, los carros y guías la llevan al útil de formación, donde las solapas menores se cierran y la solapa mayor entra en la bolsa creada por las anteriores. Un rodillo o una estación de comprobación confirma que el fondo quedó asentado antes de la descarga.
La máquina debe entregar la caja cuadrada, con el fondo plano y una posición repetible para el siguiente equipo. Una salida demasiado alta, demasiado baja o descentrada obliga al operario a corregir cada caja y borra parte del ahorro conseguido en el montaje.
Pruebe el arranque y el reinicio. Una línea puede producir bien después de veinte minutos de estabilización, pero perder tiempo cada vez que se detiene por falta de producto o por una caja bloqueada. La operación real incluye esas microparadas. La primera unidad conforme vale más cuando se conoce el tiempo y la secuencia que se usaron para obtenerla. Antes de aprobar esta etapa, compruebe un fondo mal encajado.
Compruebe que las cajas terminadas pueden acumularse sin volcar. La altura de la cinta, el espacio entre guías y la velocidad de transferencia deben funcionar cuando la salida está llena, no solo cuando está vacía. La documentación debe permitir repetir el ajuste sin buscar al técnico que estuvo en la instalación. Antes de aprobar esta etapa, compruebe un fondo mal encajado.
Qué medir antes de comprar
Pida velocidad neta con su cartón, no solo velocidad de catálogo. Pruebe el tamaño más pequeño, el habitual y el mayor. Cuente también las cajas rechazadas después de una hora continua y registre cuántas planchas se atascan al separarlas de la pila.
La prueba debe incluir una bobina o paleta con la humedad habitual de su almacén. Si la máquina solo funciona con cartón de demostración, el resultado no sirve para una planta que recibe material de varios proveedores.
Use criterios que se puedan repetir con instrumentos sencillos. Escuadra, longitud, cierre, posición de etiqueta o presencia de prospecto deben medirse igual en fábrica y en planta. La inspección visual sirve como complemento, no como única prueba. La documentación debe permitir repetir el ajuste sin buscar al técnico que estuvo en la instalación. Antes de aprobar esta etapa, compruebe un fondo mal encajado.
Compruebe el peor caso razonable: una caja con humedad distinta, una etiqueta con otra curvatura, un producto que se desliza o una bandeja que llega girada. La robustez se demuestra en la variación, no en la muestra perfecta. La formación se comprueba cuando el operario resuelve una incidencia normal sin ayuda externa. Antes de aprobar esta etapa, compruebe un fondo mal encajado.
Coste por caja frente a tres operarios
Una línea manual rara vez se paga solo con el salario base. Hay rotación, formación, horas extra, supervisión y errores de montaje. En productos de alto volumen, tres puestos pueden costar más que una formadora incluso antes de contar el espacio y las paradas por falta de personal.
El cálculo correcto divide la inversión y el mantenimiento entre las cajas producidas durante varios años. Después compara ese coste con los turnos que realmente se pueden reasignar. Si nadie sale del proceso, no hay ahorro laboral, aunque la máquina produzca más.
La parada más barata es la que no ocurre. Un sensor que detecta una caja mal formada, una guía que no exige herramientas o un repuesto disponible pueden pagar su coste con una sola intervención evitada en un turno crítico. La formación se comprueba cuando el operario resuelve una incidencia normal sin ayuda externa. Antes de aprobar esta etapa, compruebe un fondo mal encajado.
Use un escenario de un turno, dos turnos y tres turnos. El equipo puede parecer caro con poca producción y muy rentable cuando la demanda crece. La decisión debe guardar relación con el plan comercial, no solo con la ingeniería. Los cambios pequeños de material deben probarse con la misma seriedad que un formato completamente nuevo. Antes de aprobar esta etapa, compruebe un fondo mal encajado.
Cómo introducirla sin rehacer la línea
La forma más segura de empezar es colocar la formadora al inicio de una línea existente y mantener la carga y el cierre como están. Así se comprueba la calidad del fondo y el ritmo real antes de invertir en la siguiente estación.
Hay que reservar acceso para la revista, el útil y el mantenimiento, además de espacio para acumular cajas vacías sin bloquear la salida. El plan debe indicar quién revisa la primera caja del turno y qué hacer cuando cambia el proveedor de cartón.
Ejecute una producción real antes de retirar al técnico. El operario debe hacer el cambio, resolver una parada y comprobar la primera caja sin ayuda directa. La presencia del técnico puede ocultar una falta de formación. Los cambios pequeños de material deben probarse con la misma seriedad que un formato completamente nuevo. Antes de aprobar esta etapa, compruebe un fondo mal encajado.
Si la máquina va a conectarse con un sistema de producción, acuerde qué datos se envían y quién los interpreta. Un panel con información que nadie usa no mejora la disponibilidad. El control debe servir para tomar decisiones concretas. Una parada planificada se controla mejor cuando las herramientas y los consumibles están preparados antes. Antes de aprobar esta etapa, compruebe un fondo mal encajado.
Cómo convertir el problema en un objetivo medible
Antes de pedir precio, escriba qué debe mejorar el proyecto: unidades buenas por turno, personas por puesto, rechazo, tiempo de cambio o coste por unidad. Un objetivo que no se puede medir tampoco se puede aceptar. La formación se comprueba cuando el operario resuelve una incidencia normal sin ayuda externa. Antes de aprobar esta etapa, compruebe un fondo mal encajado.
Piense en el producto y en el envase como un sistema. Un cambio de cartón puede mejorar el embalaje y complicar la alimentación. Una caja más barata puede reducir el coste de material y aumentar el tiempo de ajuste. Compare el efecto completo antes de decidir. La revisión de ingeniería debe separar una condición del material de un ajuste de la máquina. Antes de aprobar esta etapa, compruebe un fondo mal encajado.
La formación no consiste en enseñar a pulsar botones. Debe incluir qué comprobar antes de arrancar, cómo reconocer una primera caja mala, qué consumibles se cambian y cuándo hay que detener el equipo. Una persona formada resuelve antes y rompe menos. Durante la prueba conviene conservar la muestra rechazada y la configuración que produjo el fallo. Antes de aprobar esta etapa, compruebe un fondo mal encajado.
Qué debe incluir la prueba con muestras
La prueba debe usar el producto, la caja y el cartón reales. Prepare una referencia habitual y otra difícil. La máquina tiene que demostrar la primera unidad buena, el ritmo sostenido y el rechazo antes de que el comprador firme. Los cambios pequeños de material deben probarse con la misma seriedad que un formato completamente nuevo. Antes de aprobar esta etapa, compruebe un fondo mal encajado.
Documente los parámetros que cambian entre referencias. Presión, temperatura, posición de guías, velocidad y profundidad de empuje deben quedar en una receta o en una hoja controlada. Si dependen de la memoria, el cambio de turno introduce variación. Durante la prueba conviene conservar la muestra rechazada y la configuración que produjo el fallo. Antes de aprobar esta etapa, compruebe un fondo mal encajado.
Acuerde cuántas cajas se desmontan o se desechan al probar una modificación. Si cada ajuste consume producto, el coste del aprendizaje aparece en el presupuesto. Una secuencia validada reduce la prueba a una sola confirmación. El turno de producción necesita un criterio repetible para distinguir una unidad conforme de una dudosa. Antes de aprobar esta etapa, compruebe un fondo mal encajado.
Coste total por unidad y retorno
El precio de la máquina es una parte del proyecto. Sume útiles, instalación, formación, mantenimiento, energía, espacio y rechazos. Después divida el total entre la producción buena que realmente puede vender. Una parada planificada se controla mejor cuando las herramientas y los consumibles están preparados antes. Antes de aprobar esta etapa, compruebe un fondo mal encajado.
Pida precios por cada formato, por la instalación y por la formación. Una oferta que mezcla todo impide saber qué cuesta ampliar la producción. La transparencia también facilita comparar dos proveedores que han interpretado el proyecto de forma distinta. El turno de producción necesita un criterio repetible para distinguir una unidad conforme de una dudosa. Antes de aprobar esta etapa, compruebe un fondo mal encajado.
Compare el coste total durante cinco años, no el precio de la factura inicial. Incluya mantenimiento, repuestos, energía, consumibles, formación y horas de parada. La diferencia entre una máquina robusta y una barata suele aparecer en las partidas que no se ven en la oferta. Una velocidad corta impresiona en la demostración, pero no explica qué ocurre durante una jornada completa. Antes de aprobar esta etapa, compruebe un fondo mal encajado.
Cambio de formato, ritmo y disponibilidad
Una máquina buena en una sola referencia puede ser mediocre en una planta con varios SKU. El proyecto debe incluir el tiempo de cambio, la primera unidad conforme y la forma de recuperar la producción después de una parada. La calidad visual necesita una referencia física; dos turnos no deben interpretar la misma foto de forma distinta. Antes de aprobar esta etapa, compruebe un fondo mal encajado.
Revise el comportamiento con un cambio de referencia. Los útiles nuevos pueden dejar tornillos en una posición distinta, cambiar la altura de paso o requerir una receta que todavía no se ha probado. El cambio forma parte del proceso, no es una interrupción. Una velocidad corta impresiona en la demostración, pero no explica qué ocurre durante una jornada completa. Antes de aprobar esta etapa, compruebe un fondo mal encajado.
Pruebe el arranque y el reinicio. Una línea puede producir bien después de veinte minutos de estabilización, pero perder tiempo cada vez que se detiene por falta de producto o por una caja bloqueada. La operación real incluye esas microparadas. El mantenimiento debe participar en la revisión antes de que el layout quede cerrado. Antes de aprobar esta etapa, compruebe un fondo mal encajado.
Seguridad, mantenimiento y repuestos
El acceso a guías, sensores y motores importa tanto como la velocidad. Un equipo que exige desmontar media línea para limpiar una zona pierde disponibilidad y aumenta el riesgo de una reparación improvisada. El coste de operación incluye la merma, las horas extra y la producción que no puede venderse. Antes de aprobar esta etapa, compruebe un fondo mal encajado.
Documente las mejoras y los cambios de configuración. Una modificación que resolvió un problema puede afectar a otra referencia. La trazabilidad técnica permite volver atrás sin repetir toda la investigación. El mantenimiento debe participar en la revisión antes de que el layout quede cerrado. Antes de aprobar esta etapa, compruebe un fondo mal encajado.
El mantenimiento debe poder hacerse sin retirar la protección principal ni vaciar toda la línea. Los puntos de lubricación, filtros y ventosas deben estar accesibles. Un plano limpio y una lista de tareas valen más que una explicación informal. Compras, calidad y producción deben mirar la misma matriz de pruebas y aceptar los mismos límites. Antes de aprobar esta etapa, compruebe un fondo mal encajado.
Plan de implantación y soporte
La compra termina cuando el equipo produce de forma estable con el turno real. El proyecto necesita un plan de instalación, formación, lista de pendientes y respuesta clara para las primeras semanas. El proveedor debe explicar qué señal avisa del fallo y qué acción segura corresponde al operario. Antes de aprobar esta etapa, compruebe un fondo mal encajado.
Nombre un responsable de proyecto en la planta. Debe reunir a producción, calidad, mantenimiento y compras con una misma matriz de pruebas. Si cada departamento entrega una lista distinta, el proveedor optimiza una máquina que no resuelve el flujo real. Compras, calidad y producción deben mirar la misma matriz de pruebas y aceptar los mismos límites. Antes de aprobar esta etapa, compruebe un fondo mal encajado.
Planifique una lista de pendientes con responsable y fecha. Los detalles pequeños, como una guía que roza o una etiqueta que se despega, retrasan la producción si nadie los cierra. La aceptación debe terminar con evidencia, no con una reunión. El arranque y el reinicio son tan importantes como el ritmo estable con la línea llena. Antes de aprobar esta etapa, compruebe un fondo mal encajado.
Diagnóstico rápido para formadora de cajas con fondo automático
Cuando una máquina parece fallar de forma intermitente, conviene describir el síntoma en lenguaje de planta antes de abrir el manual de formadora de cajas con fondo automático. Estas tres situaciones aparecen en compras y arranques reales, y ayudan a separar un problema de material, de ajuste o de integración.
La primera hora va bien y después aparecen cajas torcidas
Por qué suele pasar: El cartón cambia de humedad o la pila pierde planeidad. La máquina no recibe una plancha distinta de forma evidente, pero la secuencia del fondo ya no cierra igual. Cuando el equipo produce un fondo mal encajado, conserve la referencia física que permitió separar una unidad buena de una dudosa.
Qué revisar: Separe una muestra del inicio y otra del final de la pila. Mida humedad, hendido y planeidad antes de tocar guías. Si un fondo mal encajado no se puede reproducir, no cierre la aceptación con una explicación verbal.
El fondo se abre solo al entrar en la siguiente estación
Por qué suele pasar: La altura o la dirección de salida obligan a la caja a girar con el producto dentro. El bloqueo se forma, pero no queda asentado. Si durante la prueba aparece un fondo mal encajado, detenga el ciclo y documente el ajuste antes de producir el siguiente lote.
Qué revisar: Reproduzca el recorrido completo y revise la transferencia antes de aumentar presión o modificar el útil. Si vuelve a aparecer un fondo mal encajado, registre quién observó la desviación y con qué muestra la comparó.
La velocidad de catálogo no se mantiene durante el turno
Por qué suele pasar: La revista se queda sin planchas, la salida se llena o una incidencia pequeña obliga a reiniciar la estación. La persona que detecta un fondo mal encajado debe saber qué dato anotar cuando la condición vuelve a cambiar.
Qué revisar: Mida la velocidad neta con la línea completa y separe las paradas por alimentación, calidad y salida. Para evitar un fondo mal encajado, traduzca la observación en una condición medible y no en una impresión del operario.
Lo que se ve en planta y no aparece en la cotización
En una planta real, la formadora no trabaja aislada. La persona que retira cajas también atiende la entrada del siguiente equipo, repone cartón y separa una plancha dañada. Si la salida no permite acumular cajas vacías sin atascarse, el ahorro del montaje se pierde en la espera. Cuando el equipo produce un fondo mal encajado, conserve la referencia física que permitió separar una unidad buena de una dudosa.
El cartón de un mismo proveedor puede comportarse distinto entre verano e invierno. Por eso conviene guardar una caja patrón y una plancha de referencia. Cuando aparece una desviación, el equipo compara el material nuevo con esa muestra antes de cambiar la receta. Si durante la prueba aparece un fondo mal encajado, detenga el ciclo y documente el ajuste antes de producir el siguiente lote.
La compra no debe cerrarse con una sola caja perfectamente montada. La prueba útil incluye una plancha con hendido normal, otra del límite y una caja que haya pasado por el transportador. Así se ve si el fondo llega estable al final del recorrido. La persona que detecta un fondo mal encajado debe saber qué dato anotar cuando la condición vuelve a cambiar.
La revisión de formadora de cajas con fondo automático debe relacionar la formadora de cajas, cada caja formada, un fondo mal encajado y una prueba concreta de producción. Si esos cuatro elementos no aparecen en la misma hoja, compras y planta están hablando de proyectos distintos. Registre el cartón, la formadora, la caja, el plegado, el montaje y el fondo automático en una sola ficha de control. La misma ficha debe indicar la salida, la producción y la muestra de caja que se aprobó. Antes de cerrar la compra, guarde una muestra de cartón y una caja aprobada junto a esa ficha.
| Control de compra | Valor que debe quedar documentado |
|---|---|
| Formato | Mínimo, habitual y máximo con su plancha |
| Salida | Altura, dirección y paso hacia la siguiente estación |
| Cartón | Grado, espesor, humedad y proveedor de referencia |
| Calidad | Porcentaje de fondos abiertos o fuera de escuadra |
| Cambio | Tiempo y herramientas para pasar de formato |
Prueba de aceptación en cuatro pasos
La aceptación no debe depender de una demostración corta. Prepare una secuencia que puedan repetir producción, calidad y mantenimiento, y guarde los resultados junto a la receta de formadora de cajas con fondo automático.

Preguntas frecuentes
¿La formadora necesita cola para el fondo automático?
No. El fondo 1-2-3 se bloquea por geometría. La cola puede aparecer en otras partes de la caja, pero la base no depende de un cordón de adhesivo.
¿Puede usar cartón corrugado?
Sí, siempre que el fabricante valide el grado, el espesor y la profundidad de hendido. Una plancha demasiado gruesa o deformada puede impedir que las solapas entren en la secuencia.
¿Cuántas planchas debe probar?
No basta con diez unidades. Conviene probar varios cientos del lote real y reservar una muestra de la peor paleta, porque los problemas de alimentación aparecen cuando el material se encuentra con la revista.
¿Qué hago si la caja sale torcida de forma intermitente?
Primero separe el problema de máquina del problema de cartón. Revise humedad, hendidura y apilado; después compruebe guías, presión y sincronización. Cambie una variable cada vez para que la corrección sea repetible.
¿Cuánto tiempo se necesita para preparar una prueba de {keyword}?
Depende de la muestra y de los útiles. Para que el resultado sea útil, envíe el producto, el envase y los datos de producción con antelación. La prueba debe reproducir el trabajo normal del operario. En esta aplicación de formadora de cajas con fondo automático, la revisión debe incluir caja formada.
¿Qué documentos conviene conservar después de instalar {machine}?
Planos, recetas, criterios de aceptación, muestras, alarmas, lista de repuestos y registro de cambios. Esa documentación permite repetir el ajuste y demuestra qué configuración fue aprobada. En esta aplicación de formadora de cajas con fondo automático, la revisión debe incluir caja formada.
Lista de comprobación antes de firmar
- Producto, envase y cartón de producción usados en la prueba de formadora de cajas con fondo automático.
- Velocidad neta y rechazo medidos durante un periodo representativo.
- Tiempo de cambio y primera unidad conforme documentados.
- Acceso de mantenimiento, repuestos y formación revisados.
- Coste total por unidad calculado con la demanda realista.
- Responsable y fecha para cada pendiente de aceptación.
Para completar la revisión de formadora de cajas con fondo automático, también puede consultar Guía de compra de plegadoras de cartón: los tres factores clave y Máquina automática de plegado de cajas con fondo encajado antes de cerrar la especificación.
Antes de comprar: pida al proveedor que relacione cada mejora con una prueba concreta. Para formadora de cajas con fondo automático, una máquina que solo funciona con la muestra del catálogo no es una base suficiente para una línea de producción.
La decisión sobre formadora de cajas con fondo automático debe quedar reflejada en una matriz que puedan entender producción, calidad, mantenimiento y compras. Si no hay una muestra, una medición y un responsable, el acuerdo queda en una conversación.
¿Quiere revisar su producto, caja y objetivo de producción con un ingeniero?
Contactar con UBL