Panorama de la industria del embalaje B2B: mercado, automatización y crecimiento
El panorama de la industria del embalaje B2B ya no se explica únicamente por el crecimiento del consumo. Lo que cambia la inversión en una fábrica es la combinación de pedidos más variados, menos candidatos dispuestos a hacer trabajo repetitivo, entregas más cortas y clientes que revisan el desperdicio. Para un director de planta, la pregunta útil no es si el mercado crece, sino dónde aparecerá la próxima restricción: falta de personal, velocidad irregular, material que no cumple o una salida que bloquea la línea.
Resumen práctico
El mercado presenta una tendencia clara al alza, pero cada informe mide un perímetro distinto. Antes de citar una cifra en una junta, conviene separar maquinaria de envasado, automatización, servicios y consumibles. La decisión se vuelve más sólida cuando la previsión del mercado se traduce en unidades buenas por turno, horas de operario liberadas y reducción de merma.
Qué significan las cifras del mercado para una planta
Diversos estudios sitúan el mercado de automatización del envasado por encima de los 70.000 millones de dólares en 2024 y proyectan un crecimiento anual cercano al 7% u 8% hasta principios de la década de 2030. Las cifras varían porque algunas consultoras incluyen software, robótica, servicios y sistemas completos, mientras otras se concentran en máquinas. No conviene mezclar ambos alcances en la misma comparación.
Para una empresa que fabrica alimentos, cosméticos, productos médicos o artículos vendidos por internet, el dato importante aparece al bajar a su categoría. Si el mercado total crece, pero su formato de caja no puede cambiar rápido, la empresa no captura esa demanda. La capacidad adicional debe existir en la estación que forma, llena, cierra, etiqueta o agrupa el producto.
La demanda B2B también se está fragmentando. Un cliente puede pedir lotes más pequeños durante la semana y un pico grande para una campaña. Esa mezcla obliga a comprar equipos con recetas, ajustes repetibles y accesos rápidos. Una máquina que gana unos segundos por ciclo y pierde media hora en cada cambio no es flexible para el pedido actual.
La referencia sectorial de Fortune Business Insights ayuda a contextualizar la inversión, pero no sustituye los datos internos. Producción debe entregar la demanda por referencia, el tiempo disponible, el rechazo actual y la plantilla por turno. Con esa base, una proyección de mercado se convierte en una decisión de capacidad y no en una cifra decorativa.
Referencia de producto: si necesita revisar la configuración correspondiente, consulte la página de encartonadoras y compare las opciones con su producto, envase y objetivo de producción.
La escasez de operarios cambia el cálculo
En muchas líneas, el coste visible es el salario, aunque la dificultad real está en cubrir el puesto. Cuando una persona falta, el supervisor reorganiza el turno, se acumulan productos semiterminados y el final de línea trabaja con prisa. Automatizar una tarea repetitiva no elimina la necesidad de personas, pero reduce la exposición a esa cadena de ajustes improvisados.
El ahorro laboral serio se calcula por puesto suprimido o reasignado, no por velocidad nominal. Si la máquina necesita un operario adicional para alimentar y otro para revisar la salida, el resultado puede ser neutro. En cambio, un equipo estable puede permitir que una persona controle dos estaciones y dedique tiempo a comprobar calidad, reposición y arranque.
La formación también cambia. El operario pasa de doblar o colocar envases a interpretar alarmas, validar la primera unidad y ejecutar una receta. Esa transición debe estar incluida en el proyecto. Una interfaz táctil no resuelve por sí sola la falta de competencias si no existe una secuencia documentada para arrancar, parar y recuperar el flujo.
Por eso el indicador de éxito no debería ser cuántas personas se despiden, sino cuántas horas extraordinarias y paradas por falta de personal desaparecen. Ese dato muestra si la automatización ha fortalecido el turno o solo ha trasladado el problema a otra mesa.
Referencia externa: para ampliar el contexto técnico puede consultar Fortune Business Insights: automatización del envasado. La fuente ayuda a ordenar la conversación, pero no sustituye una prueba con su material.
Comercio electrónico, picos y variedad de pedidos
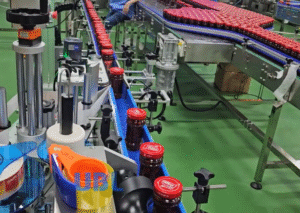
El comercio electrónico presiona el envasado de una forma distinta a la producción tradicional. La demanda puede duplicarse en una campaña, los pedidos mezclan tamaños y el cliente espera una caja presentable, protegida y fácil de devolver. La planta necesita decidir qué parte de esa variación se resuelve con formato y qué parte exige cambiar el proceso.
Una máquina que forma una caja cada pocos segundos no mejora el pedido si el operario todavía debe buscar la caja correcta, plegar un relleno o corregir una solapa. La automatización útil conecta la preparación del envase con la siguiente estación. Para ello hay que revisar la altura de salida, la orientación, el acumulador y la forma en que se gestiona una caja rechazada.
Los picos estacionales revelan los límites del diseño. Si la producción normal ocupa el 70% de la capacidad y la campaña exige el 130%, no basta con acelerar la máquina principal. Hay que preparar consumibles, espacio de acumulación, mantenimiento preventivo y personal capaz de atender dos estaciones. La inversión se justifica cuando esos cuellos están identificados.
En estos entornos, la flexibilidad no significa tener infinitos formatos. Significa cambiar entre las referencias que representan la mayor parte del volumen sin depender de un técnico. Un cambio manual de pocos minutos puede ser aceptable en un lote grande y muy caro en una operación con cientos de pedidos distintos.
Sostenibilidad con menos desperdicio y mejor ajuste
La sostenibilidad ya no se mide solo por el material que aparece en el catálogo. La caja demasiado grande, la película mal cortada, el solape inconsistente y el envase rechazado generan desperdicio aunque el material sea reciclable. Un proceso estable permite usar el formato con menos aire y comparar el consumo real por unidad.
Las máquinas modernas pueden ayudar con control de longitud, detección de material y recetas que reducen ajustes manuales. Sin embargo, la mejora depende de una especificación correcta. Si el proveedor no conoce el rango de calibre, la tolerancia del rollo o la rigidez del cartón, el sistema puede compensar una variación y empeorar otra.
Compras debe incorporar el coste de la merma al análisis, pero también el coste de cambiar a un material más fino sin validar la resistencia. A veces un envase más ligero requiere ajustes en la máquina y una prueba de transporte. La reducción de gramaje que funciona en el almacén puede fallar en la última milla si el producto se mueve.
Una política ambiental útil exige muestras, mediciones y una ficha de validación. La pregunta no es si el material es más sostenible en teoría, sino si la línea puede procesarlo de forma repetible y si el paquete llega al cliente en condiciones aceptables.
IA, sensores y datos: cuándo aportan valor
La inteligencia artificial y el internet industrial aparecen en casi todas las presentaciones, pero en planta solo son útiles cuando resuelven una decisión concreta. Una cámara que detecta una solapa mal cerrada puede evitar una devolución. Un sensor de presión que avisa de una tendencia permite programar mantenimiento. Un panel lleno de gráficos que nadie consulta no mejora la producción.
El punto de partida es definir qué señal debe registrarse y quién actúa cuando cambia. Por ejemplo, una tendencia de rechazo en el mismo formato puede indicar variación de material, desgaste o error de receta. Si el sistema solo muestra una alarma y no conserva la condición de la muestra, el equipo pierde la oportunidad de aprender.
La conectividad también obliga a revisar la seguridad y la propiedad de los datos. La fábrica debe saber qué información sale, con qué frecuencia y para qué se utiliza. El proveedor puede ofrecer diagnóstico remoto, pero el cliente necesita controlar accesos y conservar la capacidad de operar si la conexión falla.
La digitalización rentable suele empezar por una estación crítica y una medición sencilla. Después se amplía a la línea. Comprar una plataforma completa antes de estabilizar el proceso traslada complejidad a un sistema que todavía no tiene una referencia clara de producción conforme.
Europa, América y Asia no compran por el mismo motivo
En mercados con salarios industriales altos, el ahorro de mano de obra y la dificultad para cubrir turnos tienen un peso inmediato. En regiones donde el coste laboral todavía es menor, la automatización se justifica por consistencia, acceso a clientes exigentes, trazabilidad o capacidad para atender pedidos que la operación manual no puede aceptar.
Las normas también modifican la especificación. Alimentación y farmacia pueden exigir superficies fáciles de limpiar, protección contra polvo o documentación de validación. Un equipo vendido para una aplicación general quizá necesite cambios antes de entrar en una sala con requisitos higiénicos.
La disponibilidad de servicio es otra diferencia. Una línea con técnicos cerca puede permitir ciertas intervenciones presenciales; una planta alejada necesita diagnóstico remoto, repuestos identificables y procedimientos claros. El precio de compra no refleja esa diferencia de cobertura hasta que aparece la primera avería.
Al comparar proveedores internacionales, conviene revisar el voltaje, el idioma de la interfaz, la documentación, el esquema eléctrico y la compatibilidad de componentes. Una máquina robusta con manuales incompletos puede tardar más en arrancar que otra algo más sencilla con soporte local bien organizado.
Cómo pasar del panorama a una inversión defendible
La forma más práctica de evaluar una oportunidad es elegir una referencia y recorrer su flujo completo. Identifique cuántas unidades se producen por turno, dónde se acumulan, cuántas se rechazan y cuánto tiempo se pierde en cambios. Después estime qué parte de ese problema puede resolver la automatización propuesta.
No todas las mejoras necesitan una máquina nueva. A veces un acumulador, una guía o una receta mejor resuelven una parte. Cuando el cuello está en el montaje manual, el sellado o la repetibilidad, el equipo automático puede ser la respuesta. La inversión debe atacar la restricción principal, no una tarea cómoda de automatizar.
La propuesta financiera debe incluir precio de la configuración, instalación, formación, consumibles, mantenimiento y tiempo hasta la primera producción estable. También debe declarar qué ocurre con la producción durante la instalación. Un retorno calculado con siete días de parada ocultos no es comparable con otro que mantiene la línea funcionando.
La decisión final se apoya en una prueba con producto real y en una lista de pendientes con responsable. El mercado puede crecer durante varios años, pero la planta solo captura ese crecimiento si la nueva capacidad es repetible, medible y atendible por el equipo que ya tiene.
Indicadores que convierten el panorama en una compra
El primer indicador es la producción vendible por turno. No se calcula con la velocidad máxima, sino con las unidades que pasan la inspección y llegan al almacén dentro de la ventana prevista. Incluye paradas, cambios y rechazo.
El segundo es la flexibilidad operativa. Mida cuántos formatos representan el 80% del volumen y cuánto tarda el cambio entre ellos. Una máquina rápida con cambios lentos puede ser menos útil que una estación moderada que se adapta sin llamar al técnico.
El tercero es la estabilidad del suministro. Una inversión que depende de una sola película, un solo cartón o un repuesto importado añade riesgo. La planta debe conocer el tiempo de reposición y tener una alternativa validada para los consumibles críticos.
El cuarto es la carga sobre las personas. Automatizar una tarea no debe trasladar al operario a una posición más peligrosa o a una corrección constante. La observación del turno revela si la máquina reduce esfuerzo o solo cambia el lugar del problema.
El quinto es el coste de no actuar. Si la planta paga horas extra, subcontrata capacidad o rechaza pedidos en campaña, ese gasto es parte de la comparación. También lo es la pérdida de clientes que dejan de confiar en una fecha de entrega.
Un modelo económico sin atajos
Construya tres escenarios: uno conservador con poca mejora de demanda, otro base con la mezcla prevista y otro favorable con crecimiento. Mantenga visibles las variables de mano de obra, merma, disponibilidad, consumibles y mantenimiento. El comité debe poder discutir una variable sin rehacer toda la hoja.
El ahorro de personal debe convertirse en horas o puestos reasignados. Si no se elimina una contratación, el beneficio puede aparecer como capacidad para lanzar una nueva referencia. Finanzas debe decidir cómo valora ese uso alternativo para no sumar dos veces el mismo ahorro.
El desembolso incluye el equipo, la instalación y el tiempo de ingeniería, pero también el espacio, la energía, la formación y la puesta en marcha. Un presupuesto que omite esos conceptos produce un retorno optimista y una discusión difícil cuando llegan las facturas.
La revisión posterior debe comparar lo prometido con lo medido. A los tres meses todavía existe curva de aprendizaje; a los seis debería verse una tendencia. Si la mejora no aparece, la conversación debe centrarse en la causa y en la acción, no en buscar un responsable.
El modelo no decide solo si se compra. También ayuda a elegir el alcance. A veces conviene automatizar una estación y dejar otra manual hasta que el volumen justifique el siguiente paso. Una inversión modular reduce el riesgo y permite corregir con menos capital comprometido.
Layout e integración: donde se pierde la capacidad
La distancia entre estaciones cambia el resultado. Una salida demasiado alta obliga a la caja a caer; un transportador demasiado corto no permite acumular. El operario termina corrigiendo una decisión de layout que no aparece en la ficha de la máquina.
El layout debe mostrar la entrada de consumibles, la salida de producto, el recorrido del operario y el acceso de mantenimiento. Si la revista está detrás de una zona de paso, cada reposición interrumpe la línea. Si el panel queda lejos, el diagnóstico se vuelve más lento.
La integración eléctrica y de control necesita un límite claro. El proveedor de la máquina y el integrador de la línea deben documentar señales, paradas, alarmas y responsabilidades. Cuando aparece una parada, la planta necesita saber qué sistema la originó.
La acumulación no es un espacio perdido. Es una reserva que absorbe una diferencia de pocos segundos entre estaciones. Sin ella, la máquina más rápida espera a la más lenta y el cuello se desplaza. La inversión se evalúa por el flujo completo.
Una prueba de layout puede hacerse con cajas vacías y una simulación de la secuencia. No sustituye la prueba con producto, pero revela alturas, alcances y zonas de choque. Cuanto antes se detecte un error de espacio, menos cuesta corregirlo.
Riesgos que deben quedar en el contrato
La velocidad garantizada debe definirse con producto, formato, material y condiciones de línea. Si el proveedor solo garantiza una capacidad teórica, el cliente no tiene una referencia para la aceptación. La métrica debe poder repetirse.
La calidad necesita una muestra y una tolerancia. “Caja bien formada” es una opinión; una desviación máxima, una prueba de transporte y una muestra firmada son un criterio. Producción y calidad deben aprobar la misma definición.
El soporte debe incluir tiempos de respuesta y disponibilidad de repuestos críticos. No hace falta que todo esté en stock, pero sí saber qué componente puede detener la línea y cuánto tarda la solución. La garantía sin logística es una promesa incompleta.
La formación debe distinguir operación, cambio y mantenimiento básico. Un curso general no prepara a un operario para una parada a las tres de la mañana. La aceptación debe comprobar que el cliente puede ejecutar las tareas pactadas sin el técnico del proveedor.
Los cambios de alcance deben tener un procedimiento. Si durante la instalación se descubre una necesidad nueva, debe evaluarse el coste, el plazo y el efecto sobre la capacidad. La improvisación puede mejorar una estación y desestabilizar el proyecto completo.
Sostenibilidad que se puede medir
La primera métrica es el material consumido por unidad conforme. No se limita al peso del envase; incluye el film perdido en arranques, las cajas rechazadas y el producto dañado. La automatización debe reducir ese total, no solo cambiar el material.
La segunda es la energía por turno. Un equipo con servos y control puede consumir menos en vacío, pero la cifra depende de la instalación y del patrón de producción. La medición debe hacerse con la línea en marcha y con las paradas reales.
La tercera es la tasa de reparación o reproceso. Un envase que se abre puede requerir cinta, una nueva bolsa o una caja completa. La suma de consumibles y tiempo muestra si la solución es realmente más eficiente.
La sostenibilidad también incluye la durabilidad. Una máquina que dura más y tiene repuestos accesibles evita residuos industriales. El precio más bajo puede comprar un equipo que se sustituye antes y genera un coste ambiental no contabilizado.
Para comparar proveedores, pida una ficha de consumo con supuestos. Después valide una muestra en su planta. La etiqueta ambiental del material no demuestra que el proceso lo use con eficiencia.
Plan de implementación sin parar la fábrica
Empiece con un responsable de proyecto que tenga autoridad para coordinar producción, mantenimiento, calidad y compras. Sin esa figura, cada área defiende su prioridad y las decisiones se retrasan. El plan debe incluir hitos y fechas visibles.
Antes de la instalación, confirme servicios, espacio, accesos y materiales. Prepare una zona para muestras y una copia de la receta de referencia. La primera jornada no debe dedicarse a buscar un compresor o una toma eléctrica.
Durante la puesta en marcha, limite los cambios simultáneos. Si se modifica el cartón, el producto y la receta a la vez, no se sabe qué causó la mejora. Documente cada ajuste y conserve una unidad de cada condición.
Después de la aceptación, mantenga una revisión semanal durante el primer mes. Registre paradas, rechazo, tiempo de cambio y consultas al proveedor. Esa información permite corregir antes de que el problema se convierta en rutina.
El cierre del proyecto no termina con la firma. Incluya una revisión de resultados y una lista de mejoras para la siguiente etapa. La experiencia debe quedar en la planta y servir para la próxima inversión.
Para completar esta revisión: puede leer Guía del CFO sobre el ROI de la automatización del envasado y Máquina de embalaje para e-commerce: por qué el precio no lo decide todo. Ambas páginas comparten criterios de compra sin copiar las conclusiones de este artículo.
Diagnóstico de planta
Cuando el resultado cambia entre turnos, conviene separar el problema de material, de ajuste y de integración. Estas situaciones aparecen en proyectos reales y sirven para ordenar la conversación técnica de panorama de la industria del embalaje B2B.
La dirección aprueba la inversión, pero producción no ve capacidad adicional
Por qué suele pasar: La máquina mejora una estación mientras el cuello real sigue en la alimentación, el cambio de formato o la salida.
Qué revisar: Dibuje el flujo completo y mida la espera entre estaciones antes de decidir qué equipo comprar.
El ahorro laboral desaparece después del primer mes
Por qué suele pasar: La operación necesita más personas de las previstas para reponer material, revisar calidad o corregir atascos.
Qué revisar: Incluya en la prueba el trabajo auxiliar y compare horas reales por turno, no solo operarios frente a la máquina.
El proyecto se retrasa porque el material no estaba validado
Por qué suele pasar: La compra se cerró con una muestra de laboratorio y no con los proveedores y tolerancias que usa la fábrica.
Qué revisar: Pruebe la peor paleta aceptable y documente el rango de humedad, gramaje y geometría.
| Señal del mercado | Qué comprobar en su planta | Evidencia para decidir |
|---|---|---|
| Más automatización | Cuello real de la línea | Unidades buenas por hora y tiempo de espera |
| Menos disponibilidad de operarios | Puestos difíciles de cubrir | Horas extra, rotación y paradas por falta de personal |
| Mayor variedad de pedidos | Tiempo de cambio y primeras unidades | Minutos desde el último lote bueno hasta el siguiente |
| Presión sobre el desperdicio | Merma por material y rechazo | Gramos o unidades perdidas por pedido conforme |
| Digitalización | Calidad de la señal y acción asociada | Alarma, responsable y registro de la corrección |
Prueba de aceptación en cuatro pasos
Preguntas frecuentes
¿El crecimiento del mercado garantiza que una máquina se pague sola?
No. La demanda del sector no sustituye el análisis de su volumen, mezcla de referencias y capacidad disponible. El retorno depende de la restricción concreta que elimine el equipo.
¿Debo automatizar toda la línea al mismo tiempo?
No siempre. Empezar por la estación que limita la producción reduce el riesgo y permite aprender antes de ampliar. La interfaz con la siguiente estación debe quedar definida desde el inicio.
¿La sostenibilidad obliga a cambiar todos los materiales?
No necesariamente. Primero conviene reducir desperdicio, ajustar formatos y estabilizar el proceso. Después se valida cualquier cambio de material con una prueba de máquina y transporte.
¿Qué indicador resume mejor el éxito de una inversión?
El coste por unidad vendible, acompañado por la disponibilidad de la línea. Una velocidad alta con rechazo elevado o paradas frecuentes puede producir menos que una máquina moderada y estable.
¿La IA es necesaria para considerar una línea inteligente?
No. Primero deben existir sensores fiables, recetas, alarmas comprensibles y acciones documentadas. La analítica avanzada aporta valor cuando esos datos ya describen una operación estable.
Lista de comprobación
- Material, producto y envase reales utilizados en la prueba.
- Velocidad neta y rechazo medidos con la salida de la línea.
- Cambio de formato realizado por un segundo operario.
- Primera unidad conforme conservada como referencia.
- Repuestos, soporte y formación confirmados por escrito.
Antes de firmar: pida que cada beneficio de panorama de la industria del embalaje B2B corresponda a una medición concreta. Una demostración con material de catálogo no sustituye la validación de su producto y su turno.
¿Quiere revisar su producto, envase y objetivo de producción con un ingeniero de UBL?
Contactar con UBL