8 parámetros para comprar una ensacadora: velocidad, bolsa y sellado

Los parámetros para comprar una ensacadora no son una lista para llenar al final de la negociación. Son las decisiones que determinan si la máquina puede producir la bolsa correcta durante el turno. Si falta la velocidad real, el tipo de film, la alimentación o el soporte, el precio no permite comparar alternativas con justicia.
Resumen práctico
Los ocho controles son capacidad, bolsa y film, producto y alimentación, nivel de automatización, precisión, mantenimiento, seguridad y soporte. Cada uno debe convertirse en una prueba o en un documento. La aceptación debe incluir material real, cambio de formato y recuperación.
1. Capacidad real y no solo bolsas por minuto
La capacidad se expresa en bolsas por minuto, pero la producción útil se mide en unidades buenas por turno. La diferencia incluye arranque, cambios, atascos, reposición de film y espera del siguiente proceso. Pida ambos números.
Calcule la demanda actual y la de los próximos dos años. Si la máquina se dimensiona para el pico máximo, puede trabajar lejos de su rango eficiente el resto del año. Si se dimensiona para el promedio, necesita una reserva para la campaña.
La salida de la línea debe sostener el mismo ritmo. Una ensacadora que produce 60 bolsas por minuto y un etiquetado que solo procesa 40 crea una acumulación. El cuello debe estar identificado antes de comprar.
El proveedor debe explicar cómo mide la velocidad: con producto, sin producto, con una bolsa o con una secuencia mezclada. La definición debe quedar en la oferta y repetirse en la aceptación.
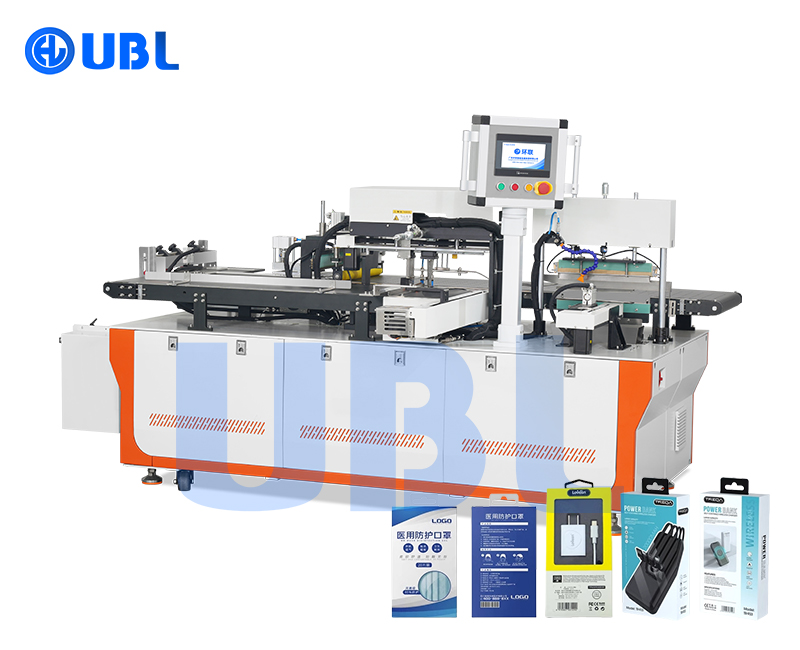
Referencia de producto: si necesita revisar la configuración correspondiente, consulte la página de ensacadoras automáticas y compare las opciones con su producto, envase y objetivo de producción.
2. Tamaño de bolsa y compatibilidad con el film
La bolsa tiene medidas exteriores, boca, fondo, fuelle, perforación y espesor. Dos bolsas del mismo tamaño pueden comportarse de forma diferente si cambia la rigidez o el tratamiento superficial. La muestra física es obligatoria.
El film puede ser PE, PP, laminado o una estructura reciclable. Cada material responde distinto al vacío y al sellado. Una máquina que funciona con una película de demostración puede necesitar cambios para el film que compra el cliente.
La temperatura y la presión de sellado deben validarse con la bolsa real. Un cierre que parece fuerte puede despegarse después de 24 horas. La prueba debe conservar muestras y revisarlas después de un periodo de reposo.
Pregunte por el rango de espesor y la tolerancia del proveedor de bolsas. Si el material cambia entre lotes, el operario necesita un procedimiento para ajustar la máquina sin adivinar. La compatibilidad no termina en la lista de modelos.
Referencia externa: para ampliar el contexto técnico puede consultar Comisión Europea: marcado CE. La fuente ayuda a ordenar la conversación, pero no sustituye una prueba con su material.

3. Producto y método de alimentación
Un producto plano, una pieza irregular, un polvo o un líquido requieren sistemas de alimentación distintos. La ensacadora no puede resolver un producto desordenado si la entrada no lo posiciona. El alimentador es parte del proyecto.
La forma, el peso, la rigidez y la temperatura del producto influyen en la apertura y el sellado. Un artículo caliente puede generar condensación; uno con aristas puede dañar la bolsa. La prueba debe usar la condición de producción.
La alimentación manual puede ser adecuada para un volumen bajo, pero limita la velocidad y depende del operario. La alimentación automática exige sensores, guías y una interfaz. La decisión debe considerar el coste y la flexibilidad.
Si el producto se suministra en bandejas, cajas o blísteres, indique cómo llega y cómo debe orientarse. Una máquina puede insertar el producto y aun así necesitar una persona para corregirlo antes de entrar. Ese trabajo debe aparecer en el cálculo.
4. Nivel de automatización y operación
La automatización puede cubrir la alimentación, apertura, inserción, sellado, etiquetado y salida. No todas las etapas deben comprarse a la vez. Una solución modular permite empezar con un proceso estable y ampliar cuando el volumen lo justifica.
El PLC y la pantalla táctil deben mostrar el estado de la secuencia y guardar recetas. Un control avanzado no compensa una guía mal diseñada. El operario necesita una interfaz que traduzca la alarma en una acción concreta.
El cambio de bolsa debe ser repetible. La máquina puede guardar parámetros, pero el operario debe instalar la guía correcta y comprobar la primera unidad. El procedimiento debe estar escrito y probado por un segundo turno.
Pregunte si la máquina puede funcionar en modo manual para mantenimiento y recuperación. También revise qué ocurre tras una parada de emergencia. La automatización debe ser segura y comprensible, no una caja negra.
5. Precisión de posición y sellado
La precisión se mide en la posición del producto, la alineación de la bolsa y la calidad de la soldadura. Una tolerancia de décimas de milímetro en el mecanismo no garantiza un resultado si el producto llega desplazado. El conjunto debe estar validado.
Los sensores deben detectar la presencia y la posición del producto. La máquina debe rechazar una unidad que no puede sellar correctamente. Si el sistema acepta y el operario corrige al final, el coste oculto continúa.
El pesaje puede ser una parte del proceso. La precisión depende del sensor y de la vibración de la estación. La calibración y el mantenimiento deben quedar documentados, especialmente si el peso tiene implicaciones legales.
La soldadura necesita una referencia. Producción debe conservar una muestra patrón y revisar la resistencia después de un cambio de film. La inspección visual sola no detecta todos los sellados débiles.
6. Durabilidad y coste de mantenimiento
El bastidor, los motores, los sensores y los componentes eléctricos deben ser adecuados para el número de ciclos. Una máquina de bajo coste puede funcionar en una demostración y mostrar desgaste prematuro en tres turnos.
Solicite la lista de piezas de desgaste, la frecuencia recomendada y el coste estimado. Ventosas, resistencias, cuchillas y bandas no cuestan lo mismo en todos los países. La disponibilidad puede importar más que el precio unitario.
El mantenimiento preventivo debe caber en la ventana de parada de la planta. Si una tarea exige cuatro horas y solo hay dos, se pospone. El proveedor debe ayudar a diseñar un plan realista y a identificar las tareas que puede hacer el equipo local.
La limpieza también es mantenimiento. Si el producto deja residuos en sensores o guías, el intervalo debe ser corto. Un diseño que no permite acceso convierte la limpieza en una parada larga y aumenta el riesgo de fallo.
7. Seguridad y cumplimiento
Revise resguardos, paradas de emergencia, protección de la zona de sellado y procedimientos de bloqueo. La máquina debe cumplir la normativa aplicable en el país de instalación. El marcado CE puede ser relevante en Europa, pero la evaluación debe incluir la aplicación completa.
La documentación debe estar en un idioma que el equipo pueda leer. Un manual solo en inglés puede ser aceptable para ingeniería y no para el operario de turno. La formación debe adaptarse a quienes van a usar la máquina.
La seguridad no es solo un requisito de compra. Debe revisarse después de una modificación, una nueva bolsa o un cambio de layout. Una mejora de productividad no puede bloquear un resguardo ni dejar una zona de atrapamiento accesible.
Pida el registro de pruebas de seguridad y la lista de dispositivos. Si una opción se añade después, confirme que el sistema de control sigue cumpliendo la misma función. La responsabilidad debe quedar clara entre fabricante e integrador.
8. Soporte, garantía y repuestos
El soporte debe responder en el idioma y la zona horaria del cliente. Pregunte por el canal de asistencia, el tiempo de primera respuesta y la disponibilidad de un técnico presencial. Una garantía sin respuesta rápida no mantiene la línea funcionando.
La garantía debe distinguir defecto de fabricación, desgaste y material fuera de especificación. También debe explicar quién paga el transporte de repuestos y qué ocurre si la máquina se instala en otro país.
La formación debe incluir operación, cambio, limpieza y diagnóstico básico. El proveedor puede ofrecer vídeo y documentación, pero la aceptación debe comprobar que el equipo local puede resolver una incidencia normal.
Antes de firmar, compare el coste de soporte y repuestos con la producción que protege. La ensacadora más barata puede ser la más cara si un fallo deja la campaña sin salida. Los ocho parámetros deben revisarse juntos y quedar en una matriz de aceptación.
Convertir los ocho parámetros en una matriz
Cada parámetro debe tener un valor mínimo, una tolerancia y una prueba. La velocidad no se compara con una estimación de ventas; se compara con una medición. La bolsa no se compara por nombre; se compara con una muestra.
La matriz debe incluir la persona que valida cada línea. Producción puede aprobar velocidad y cambio; calidad puede aprobar sellado y muestra; mantenimiento puede aprobar accesos y repuestos; compras puede aprobar alcance y coste.
La seguridad y el cumplimiento son criterios de exclusión, no puntos que se compensan con precio. Una máquina que no puede instalarse conforme a la normativa no entra en la comparación. La documentación debe revisarse antes de firmar.
El coste total se coloca al final. Si una oferta no pasa los parámetros técnicos, el precio no la salva. Si dos ofertas pasan, el coste y el soporte permiten elegir entre ellas.
La matriz debe conservarse después de la compra. Sirve para la aceptación, la formación y las futuras ampliaciones. Una decisión documentada se puede revisar sin depender de la memoria del proyecto.
Capacidad y programa de producción
La demanda debe expresarse por turno y por referencia. Un promedio semanal puede ocultar que el lunes se produce el 40% del volumen. La máquina debe sostener el día crítico sin depender de horas extra.
El programa incluye cambios de bolsa y limpieza. Si la máquina solo se mide durante la producción continua, el resultado es una capacidad ideal. La capacidad del programa es la que determina la entrega.
La velocidad de la línea anterior y posterior debe considerarse. Una ensacadora puede esperar producto o acumular salida. El sistema necesita una regla de arranque y parada para no generar atascos.
La reserva de capacidad debe ser explícita. Una planta que compra exactamente para el promedio no tiene margen para una avería o un pedido urgente. Una reserva excesiva puede ser capital inmovilizado.
El proveedor debe entregar una curva de velocidad con distintos productos y bolsas. No todos los formatos alcanzan el mismo ritmo. La comparación debe usar una mezcla realista, no solo el caso más favorable.
Bolsa, film y cadena de suministro
La bolsa debe tener una especificación escrita: medidas, material, espesor, tratamiento, perforaciones y presentación. Sin esa ficha, el proveedor de la máquina y el de la bolsa pueden culparse cuando aparece un fallo.
El suministro debe tener al menos una alternativa validada. Una huelga, un retraso o un cambio de precio pueden interrumpir la producción. La alternativa debe probarse en la máquina y no solo aprobarse en el laboratorio.
El almacenamiento influye en el film. La humedad, el calor y la presión de la bobina pueden cambiar el comportamiento. La empresa debe conocer las condiciones recomendadas y proteger el material antes de cargarlo.
La reposición debe ser segura y rápida. Si el rollo pesa demasiado o el acceso está alto, el operario tarda y se expone a un riesgo. El layout debe incluir el camino desde el almacén hasta la máquina.
El coste por bolsa no debe ocultar la merma. Un film más barato que se atasca puede consumir más material y tiempo. La comparación debe usar bolsas conformes, no kilogramos comprados.
Producto, alimentación y automatización
La alimentación determina gran parte de la productividad. Si una persona debe colocar cada producto en una posición exacta, la máquina no puede considerarse totalmente automática. El comprador debe ver la estación de entrada en funcionamiento.
Los productos irregulares pueden necesitar utillajes o una orientación previa. La prueba debe incluir una pieza girada, una con accesorio y una del extremo de peso. El sistema debe rechazar sin dañar.
La automatización por etapas es una opción. La empresa puede empezar con carga manual y ampliar cuando el volumen lo justifique. La decisión debe dejar espacio y una interfaz preparada.
La precisión del pesaje o de la posición debe tener una tolerancia. Si el producto se mueve después de la comprobación, la medición no garantiza el resultado. La validación debe hacerse en la salida.
El operario necesita una formación específica para la alimentación. Una postura incómoda o un alcance excesivo reducen la velocidad y aumentan el error. La ergonomía es parte de la productividad.
Seguridad, mantenimiento y formación
La evaluación de riesgos debe cubrir la zona de sellado, los movimientos, la carga de film y la salida. Las protecciones no deben poder retirarse sin una herramienta o un procedimiento controlado.
El mantenimiento debe incluir una prueba de seguridad después de cada cambio. Una resistencia nueva o una guía modificada puede alterar la zona de atrapamiento. El registro debe indicar quién autorizó la intervención.
La formación debe incluir la parada de emergencia, la limpieza y el bloqueo. Un operario que conoce la máquina pero no el procedimiento de seguridad no está formado para el turno.
Los repuestos críticos y el soporte deben revisarse junto con la seguridad. Una máquina conforme que no puede repararse con rapidez no protege la producción. La disponibilidad forma parte de la compra.
La documentación debe ser clara para el personal local. Si el manual está solo en otro idioma, el equipo improvisa. La traducción y la formación no son extras; son parte de la transferencia.
Antes de firmar: evidencia y responsabilidad
La oferta debe incluir los ocho parámetros en una tabla y una prueba para cada uno. Si un parámetro queda como “a confirmar”, debe tener fecha y responsable. No se puede aplazar indefinidamente.
La aceptación debe permitir una corrección. Si la velocidad o el sellado no cumplen, se define el ajuste y el plazo. El pago final no debería cerrar un pendiente técnico sin evidencia.
La garantía y el soporte deben estar separados de la promesa comercial. Pregunte qué cubre la garantía, qué es desgaste y qué coste tiene una visita. La empresa necesita presupuestar el servicio.
La formación y el manual deben entregarse antes de la producción normal. El equipo local debe poder repetir una parada y un cambio sin el proveedor. La autonomía se comprueba en la planta.
Los parámetros para comprar una ensacadora solo son útiles si se convierten en una decisión documentada. La máquina correcta es la que pasa la prueba con el producto real, el film real y el turno real, y además puede mantenerse durante su vida útil.
Prueba final de los ocho parámetros
La capacidad se valida con la secuencia real. La bolsa se valida con el film del proveedor habitual. El producto se prueba en la variante difícil. La automatización se comprueba con la tarea que sigue siendo manual.
La precisión se comprueba en la salida, no solo en la pantalla. El mantenimiento se revisa con una sustitución real. La seguridad se verifica con los resguardos y las paradas. El soporte se confirma con una persona de contacto y un plazo.
Si un parámetro no puede probarse, la oferta debe indicarlo y explicar cómo se validará en planta. No se debe convertir una suposición en un requisito olvidado. La aceptación debe incluir una fecha para cerrar el punto.
Comprar una ensacadora es elegir un proceso durante varios años. La matriz de ocho parámetros evita que la decisión se reduzca a una cifra y ayuda a que producción, mantenimiento y compras firmen la misma expectativa.
La prueba debe conservar una muestra de cada formato y una ficha con la configuración utilizada. Cuando el film cambie o llegue un pedido nuevo, el equipo tendrá una referencia para comparar antes de modificar la receta.
El proveedor debe explicar qué parámetros puede ajustar el operario y cuáles requieren contraseña o asistencia técnica. Esa separación evita cambios accidentales y permite que mantenimiento investigue una desviación con un historial.
La aceptación debe incluir una revisión de los ocho puntos y una lista de pendientes. Si todo se aprueba verbalmente, la planta pierde la oportunidad de exigir una condición que después será más difícil de corregir.
El manual debe incluir la secuencia de arranque, el cambio de bolsa y las alarmas principales. Una máquina con buena documentación se adapta mejor a la rotación del personal y reduce las llamadas por tareas repetidas.
La decisión final debe repetirse después de la instalación. Compare la capacidad y el sellado medidos con la oferta. Si hay una diferencia, la lista de pendientes y la garantía son las herramientas para cerrarla antes de considerar el proyecto terminado.
La matriz de ocho parámetros debe quedar en el expediente de la máquina. Cuando se compre un segundo equipo o se cambie el proveedor de bolsas, la empresa tendrá una referencia concreta para comparar y no dependerá de recuerdos de la negociación.
La última revisión debe incluir a quien opera la máquina todos los días. Su opinión sobre accesos, ruido, limpieza y recuperación puede revelar un coste que no aparece en la demostración comercial.
Para completar esta revisión: puede leer Ensacadora automática UBL: una plataforma para varias industrias y Ensacadora automática para e-commerce: capacidad, sellado y retorno. Ambas páginas comparten criterios de compra sin copiar las conclusiones de este artículo.
Diagnóstico de planta
Cuando el resultado cambia entre turnos, conviene separar el problema de material, de ajuste y de integración. Estas situaciones aparecen en proyectos reales y sirven para ordenar la conversación técnica de parámetros para comprar una ensacadora.
La velocidad del catálogo no se alcanza con la bolsa real
Por qué suele pasar: La prueba se hizo con una bolsa distinta o sin producto, y el sistema pierde tiempo en apertura o sellado.
Qué revisar: Repita la medición con el film de producción y registre unidades buenas, paradas y ajustes.
El sellado falla después de unas horas
Por qué suele pasar: La temperatura o la presión se ajustaron para una demostración y no para el espesor del lote real.
Qué revisar: Valide la ventana de sellado y conserve muestras después de un periodo de reposo.
La máquina es difícil de mantener en el turno
Por qué suele pasar: Los puntos de acceso y la lista de repuestos no se revisaron con mantenimiento.
Qué revisar: Incluya una prueba de limpieza y sustitución de consumibles antes de la aceptación.
| Parámetro | Dato mínimo | Evidencia |
|---|---|---|
| Capacidad | Unidades buenas por turno | Prueba con mezcla real |
| Bolsa y film | Medidas, material y espesor | Muestras y ventana de sellado |
| Producto | Peso, forma y alimentación | Producto terminado |
| Automatización | Etapas manuales y automáticas | Matriz de operación |
| Precisión | Posición, peso y cierre | Registro de rechazo |
| Mantenimiento | Piezas críticas y frecuencia | Plan y coste |
| Seguridad | Norma y resguardos | Documentación y prueba |
| Soporte | Respuesta y repuestos | Contrato y contacto |
Prueba de aceptación en cuatro pasos
Preguntas frecuentes
¿Qué significan las bolsas por minuto de una ensacadora?
Es la velocidad teórica de ciclos. Para producir, hay que medir unidades buenas con la bolsa, el producto y la salida reales.
¿Puedo usar film reciclable?
Puede ser posible, pero requiere validar apertura, resistencia y sellado. La máquina debe ajustarse dentro de una ventana comprobada y conservar muestras.
¿Qué debo incluir en la prueba de aceptación?
Material real, varios tamaños, un cambio, una parada, una unidad rechazada y la comprobación por un segundo operario.
¿La garantía cubre los consumibles?
Normalmente no. Debe revisarse qué se considera desgaste y cuál es la vida esperada de ventosas, resistencias y cuchillas.
¿Cómo comprobar la calidad del sellado?
Use una muestra con producto, sométala al recorrido y al almacenamiento previsto, y compare la resistencia con una referencia acordada.
Lista de comprobación
- Material, producto y envase reales utilizados en la prueba.
- Velocidad neta y rechazo medidos con la salida de la línea.
- Cambio de formato realizado por un segundo operario.
- Primera unidad conforme conservada como referencia.
- Repuestos, soporte y formación confirmados por escrito.
Antes de firmar: pida que cada beneficio de parámetros para comprar una ensacadora corresponda a una medición concreta. Una demostración con material de catálogo no sustituye la validación de su producto y su turno.
¿Quiere revisar su producto, envase y objetivo de producción con un ingeniero de UBL?
Contactar con UBL